
Inhalt
Es geht eine Bestellung für „16 mm Rundstab, einseitig mit Gewinde, 4,8 m lang“ aus. Die Stäbe kommen an, die Gabelköpfe passen nicht auf das Gewinde, und sobald die Spannschlösser ganz eingezogen sind, ist jeder Stab 30 mm zu kurz. Diese Abfolge ist die alltägliche Realität im Handel mit Abspannstäben: Der Stahl ist selten das Problem, sondern die Schnittstellen.
Die Stangenverstrebung ist einer der am wenigsten glamourösen Teile eines Strukturpakets, aber sie bestimmt, ob ein Portalrahmen quadratisch bleibt, ob ein Rohrgestell Wind aushält, ohne sich zu verbiegen, und ob sich ein Vordach so bewegt, wie es das Modell vorgibt. Um es richtig zu machen, kommt es auf ein paar vorgebbare Zahlen an.
Direkte Antwort: Da es sich bei einem Stützstab um ein reines Zugelement handelt, wird seine Tragfähigkeit durch den Gewindewurzelabschnitt und nicht durch den Stabdurchmesser bestimmt. Sein reales Verhalten wird durch die Endanschlüsse, die im Spannschloss verfügbare Spannkraft und den Korrosionsschutz der Gewinde bestimmt. Drei Zeilen in einer Spezifikation – Belastungsbereich, Aufnahmezugabe, Beschichtungsklasse – verhindern die meisten Feldausfälle.
Unter Wind- oder Erdbebeneinwirkung möchte eine rechteckige Bucht zu einem Parallelogramm werden. In einem Feld mit X-Aussteifung verlängert sich eine Diagonale und wird locker, während die andere kürzer wird und gestrafft wird, wodurch die seitliche Scherung auf die Fundamente übertragen wird. Die Stange widersteht niemals einer Kompression: Drehen Sie die Last um und die gegenüberliegende Stange übernimmt. Dieses einzelne Verhalten erklärt die meisten der folgenden Design- und Beschaffungsregeln.
Ein einzelner Stab kann ein Gelenk nicht gegen eine umgekehrte Belastung abstützen, da er in dem Moment, in dem die Kraft umkehrt, einknickt. Praktische Lösungen verwenden mindestens zwei Stäbe pro Aussteifungsfeld oder einen Stab plus Druckstrebe. Wenn eine Zeichnung eine einzelne Diagonale ohne Begleiter zeigt, lohnt es sich zu fragen, aus welcher Richtung der Designwind kommt.
Eine Stange mit Vollgewinde ist praktisch, aber der Zugspannungsbereich ist kleiner als der Nennschaft. Ein M16-Grobgewinde ergibt etwa 157 mm² gegenüber nominell 201 mm², etwa 22 Prozent weniger. Bei einem Druck von 8,8 bar und einer Streckgrenze von 640 MPa liegt die Streckgrenze bei etwa 100 kN und die Arbeitsspannung bei etwa 60 kN. Wenn eine Konstruktion 70 kN erfordert, ist eine schwerere Stange oder eine höhere Güteklasse erforderlich – der Nenndurchmesser allein sagt nichts aus.
Gabelköpfe, Bolzenösen, Knotenbleche, Stummelanker und Spannschlosskörper sitzen alle im gleichen Lastpfad und werden normalerweise aus unterschiedlichen Materialien, in unterschiedlichen Fabriken und mit unterschiedlichen Beschichtungen hergestellt. Ein feuerverzinktes Spannschloss, gepaart mit einem schwarzen Oxidstab, garantiert eine Korrosionszelle am ersten Gewinde. Das Anpassen des Finishs der gesamten Baugruppe ist kostengünstiger als eine spätere Reparatur.
Kapazität
Lesen Sie den Spannungsbereich ab, nicht den Nenndurchmesser. Bei einem gerollten Gewinde ist eine Reduzierung um 20 Prozent normal.
Schlankheit
Zugelemente werden üblicherweise anhand eines L/r-Grenzwerts von etwa 300 geprüft, um Durchhang und Vibration zu kontrollieren.
Aufnahme
Streben Sie an jedem Ende einen nutzbaren Fadenweg von mindestens 25 mm an, der über die berechnete Dehnung hinausgeht.
Schutz
Die Feuerverzinkung nach ISO 1461 liefert typischerweise lokal 70–85 µm auf Stangen mit einer Dicke von mehr als 6 mm.
Der Grund dafür, dass die Stangenverstrebung bestehen bleibt, ist die Masse. Eine 16-mm-Stange wiegt etwa 1,58 kg pro Meter; Ein 50×50×5-Winkel mit vergleichbarer Zugkapazität wiegt 3,77 kg pro Meter und ist in der Höhe weitaus schwieriger zu handhaben. Im folgenden Vergleich werden die Optionen anhand der Kriterien gegenübergestellt, die tatsächlich eine Kaufentscheidung beeinflussen.
Wenn ein Rahmen wirklich eine Kompressionskapazität benötigt – zum Beispiel in einem ausgesteiften Feld in einer seismischen Zone – ist die Stangenverstrebung unabhängig von den Kosten nicht mehr die richtige Lösung. Wo es nur um Wind geht, gewinnt die Rute hinsichtlich Handling, Belastung und der Größe der Anschlussplatten.
Konstrukteure prüfen selten, um wie viel sich eine Rute zwischen dem schlaffen Zustand und der Arbeitsspannung dehnt. Diese Zahl bestimmt, wie viel Verstellung das Spannschloss aufnehmen muss, und ist bei allen Durchmessern nicht gleich. Das Diagramm zeigt die elastische Dehnung eines 6 m langen Stabes, der mit 15 kN gezogen wird, unter der Annahme von E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
In der Praxis lässt sich sagen, dass eine steife Rute mit großem Durchmesser sehr wenig Nachgiebigkeit aufweist, so dass sich ein Schnittlängenfehler fast eins zu eins in eine schlaffe oder zu fest angezogene Strebe umwandelt. Eine schlankere Rute lässt sich leichter installieren, benötigt aber ein breiteres Aufnahmefenster. Als Faustregel gilt, dass der Spannschlossweg als berechnete Dehnung zuzüglich der zulässigen Schnittlängentoleranz und zuzüglich etwa 10 mm Restgewinde veranschlagt werden muss, damit die Strebe nach dem Setzen der Struktur noch angepasst werden kann.
Eine weitere Konsequenz: Stangen werden durch Drehung festgezogen, daher muss das Gewinde sauber und geschmiert sein, sonst verbraucht die Reibung den größten Teil des Drehmoments, bevor Spannung die Stange erreicht. Trockene, verzinkte Gewinde benötigen bei gleicher Spannung regelmäßig 30 bis 40 Prozent mehr Drehmoment, weshalb die Baustellenteams den Spannschlosskörper am Ende zu stark anziehen und abreißen.
Bestellmuster eines Verbindungselementherstellers geben einen ungefähren Eindruck davon, wo diese Teile landen. Die folgende Aufteilung spiegelt wider, wie die Tonnage typischerweise auf die Anwendungen verteilt ist. Es handelt sich um ein Richtbild, nicht um eine Marktstudie.
Erwähnenswert ist der Nachrüstanteil. Ältere Rahmen werden häufig nach einem Nutzungswechsel neu verspannt, und dabei wird die Stange eher aufgrund ihrer Toleranz gegenüber unvollkommener Geometrie als aufgrund ihrer Festigkeit ausgewählt. Eine Stange mit 50 mm Ersatzaufnahme ist bei einer Nachrüstung oft wertvoller als eine mit einer zusätzlichen Kapazität von 10 kN.
Der Spezifikationsprozess ist kurz, wenn er in der richtigen Reihenfolge durchgeführt wird. Jeder Schritt unten schließt einen Fehlermodus aus, der oft genug auftritt, um vorhersehbar zu sein.
Korrigieren Sie zunächst den Ladepfad. Bestätigen Sie die Auslegungsspannung pro Strebe, ob die Last reversibel ist und wie viele Stangen sich das Feld teilen. Eine einzelne Stange in einem umkehrbaren Laderaum ist ein Detailfehler und keine Kaufentscheidung.
Größe im Belastungsbereich. Wandeln Sie die erforderliche Spannung in eine Spannungsfläche und dann in einen Nenndurchmesser um. Rechnen Sie mit einer Gewindereduzierung von etwa 20 bis 25 Prozent und vergleichen Sie den Gabelkopf und den Bolzen mit derselben Zahl.
Wählen Sie die Note entsprechend der Umgebung. Normaler Kohlenstoffstahl deckt Innen- und Trockenanwendungen ab. Für Arbeiten bei erhöhter Temperatur oder Druckgrenzen ist ASTM A193 B7 Chromoly die übliche Referenz; Für den Einsatz bei niedrigen Temperaturen sorgt ASTM A320 L7 für die Schlagzähigkeit. Edelstahl 304 oder 316 ist für wirklich aggressive Atmosphären reserviert, da der Kostensprung steil ist.
 ASTM A193 B7 Gewindestangen aus legiertem Stahl Hochfeste B7-Chromoly-Stäbe für den Einsatz bei erhöhten Temperaturen oder Druckgrenzen, erhältlich in verzinkter, brünierter oder feuerverzinkter Ausführung. Produkt anzeigen →
Legen Sie gemeinsam Fadenform und Beschichtung fest. Gerollte Gewinde sind stärker und kostengünstiger in der Herstellung als geschnittene Gewinde und werden standardmäßig verwendet Vollgewindestange . Die Feuerverzinkung fügt 70 bis 85 Mikrometer hinzu und beeinträchtigt die Feinpassung des Gewindes. Schneiden Sie die Muttern daher entweder zu stark an oder verwenden Sie eine Beschichtung, die sich nicht aufbaut, wie z. B. Zinklamellen.
 ASTM A320 L7 Vollgewindestange Vollgewindestange aus legiertem L7-Stahl für den Offshore-Einsatz, erhältlich in HDG, Zink oder Schwarzoxid; Bestätigen Sie die fertige Schnittlänge und reinigen Sie die abgeschrägten Enden. Produkt anzeigen →
Vereinbaren Sie die Schnittlänge und die Enden. Geben Sie die fertige Mitte-zu-Mitte-Länge mit dem Spannschloss in der Mitte des Hubs an, nicht die Stangenlänge. Fasen Sie die abgeschnittenen Enden an, damit das Gewinde sauber beginnt, und stellen Sie sicher, dass die Breite der Gabelkopfbacke mit der Dicke des Knotenblechs übereinstimmt.
Fragen Sie nach den Unterlagen. Ein Zugversuch am fertigen Stab, eine Messung der Schichtdicke und ein EN 10204 3.1-Zertifikat sind die drei Dokumente, die die meisten Streitigkeiten lösen. Wenn die Längen nicht dem Standard entsprechen, kundenspezifische und OEM/ODM-Produktion ist normalerweise günstiger als der Kauf von Stangenmaterial und deren Bearbeitung vor Ort.
Lagerlängen aus legiertem Stahl B7 und L7 sowie aus unlegiertem Kohlenstoffstahl der Güteklasse 8.8 decken den größten Teil der Anforderungen eines Verstrebungspakets ab; Die Variable ist normalerweise eher die Schnittlänge und die Oberflächenbeschaffenheit als das Material selbst.
 Vollgewindestange aus Kohlenstoffstahl der Güteklasse 8.8 M16×300-Verstrebungsstange aus einfachem Kohlenstoffstahl der Güteklasse 8,8, mit verzinkter oder schwarzer Oberfläche; Lagerlängen eignen sich für Verstrebungspakete, bei denen Schnittlänge und Finish variieren. Produkt anzeigen →
Ein am ersten Tag richtig montierter und gespannter Abspannstab kann auch zwei Jahre später noch lastfrei sein. Die Kontrollen, auf die es ankommt, sind einfach und überwiegend visuell.
Nichts davon ist exotische Technik. Der Stützstab ist ein einfaches, effizientes Element, das nur auf Zug ausgelegt ist und zuverlässig bleibt, wenn der Spannungsbereich, die Aufnahmezugabe und die Beschichtung alle explizit angegeben werden und nicht aus einem Katalogfoto abgeleitet werden. Die auftretenden Ausfälle sind fast immer darauf zurückzuführen, dass eine dieser drei Nummern in der Werkstatt zurückgelassen wurde.
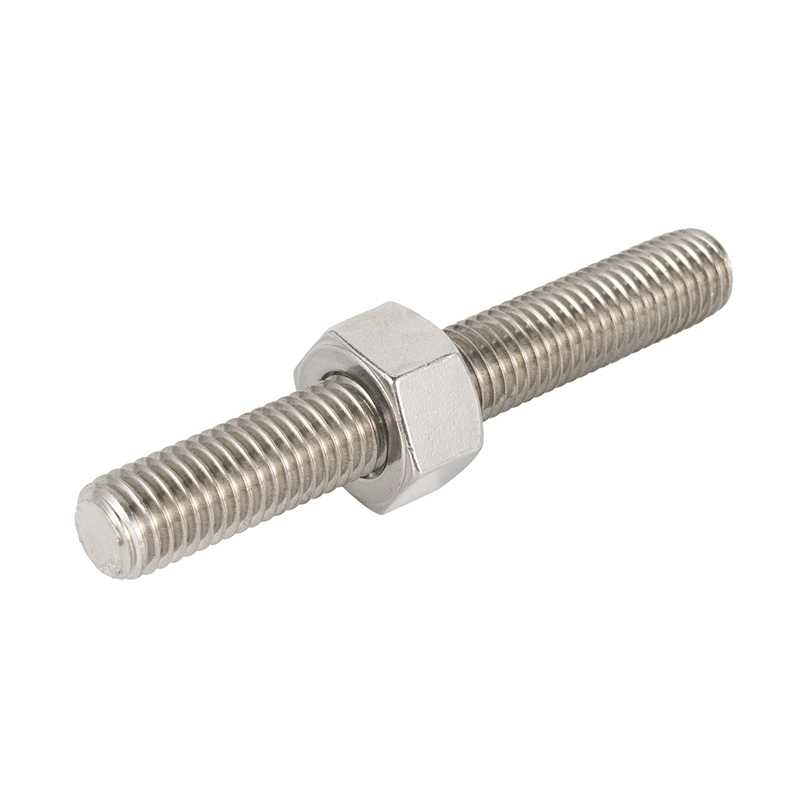 M10×300 Kohlenstoffstahl Güteklasse 8.8, verzinkte Vollgewindestangen
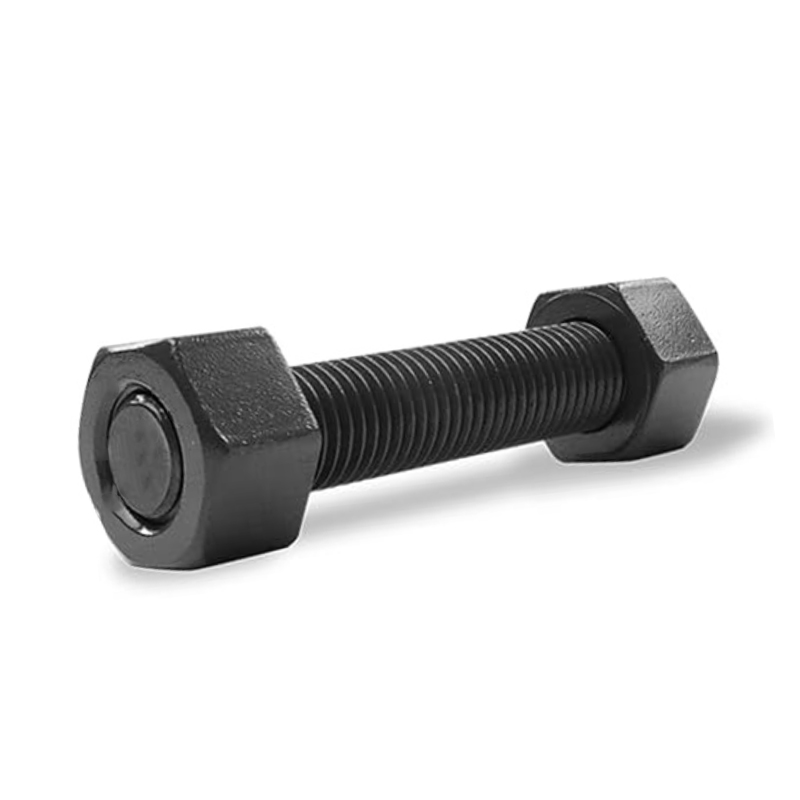 Kohlenstoffstahl M16×300, Güteklasse 8.8, verzinkt/schwarz, Vollgewindestange
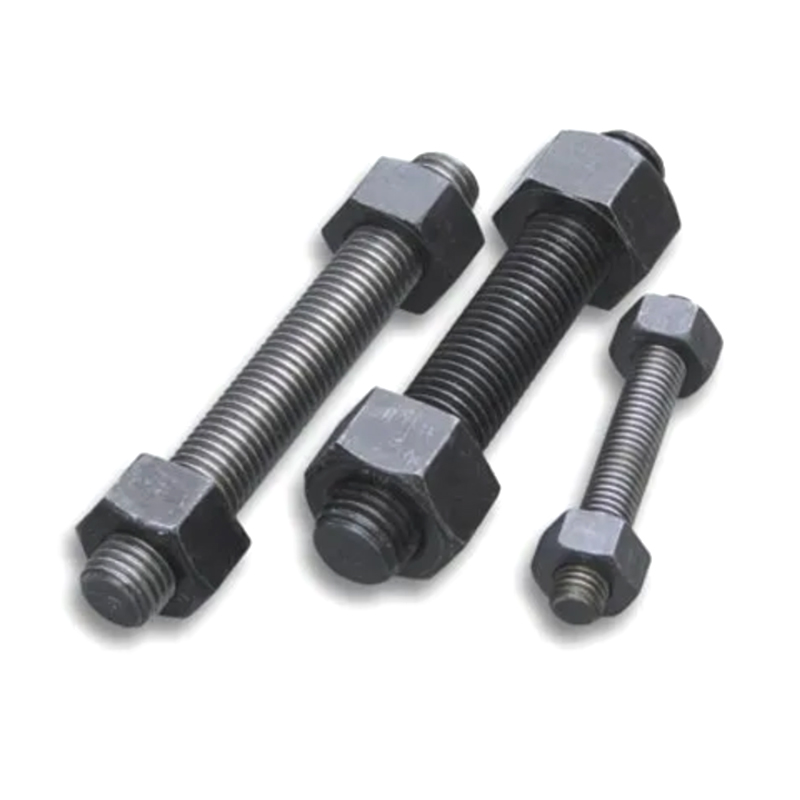 M16×300 Kohlenstoffstahl Güteklasse 8.8 PTFE-Beschichtung (blau) Gewindestangen
1-8 UNC *5" Gewindestangen aus legiertem Stahl ASTM A193 B7
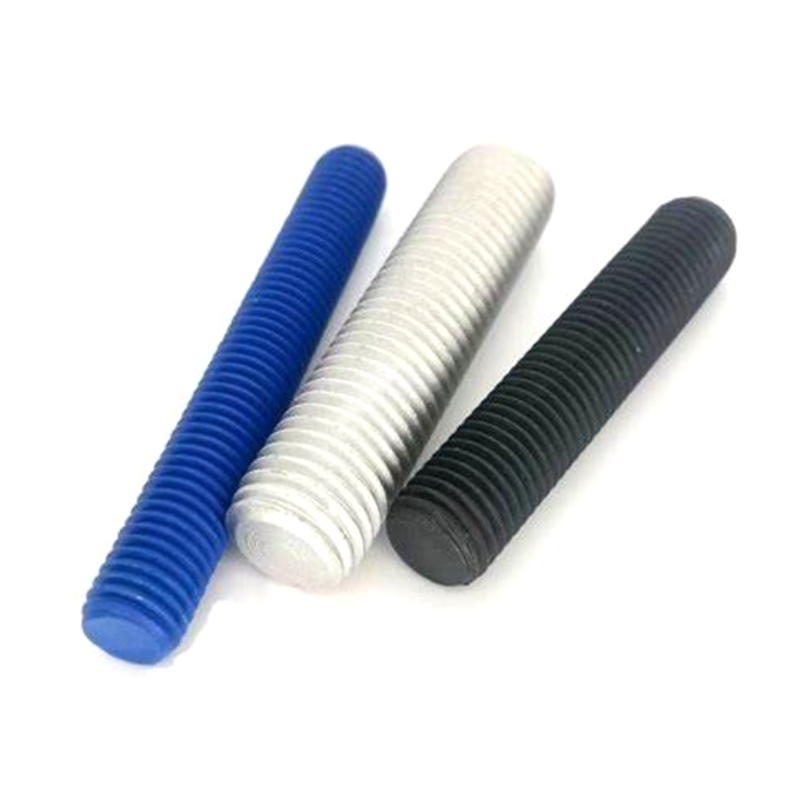 3/4"×10" Gewindestangen aus legiertem Stahl B7, verzinkt / schwarzoxidiert / feuerverzinkt
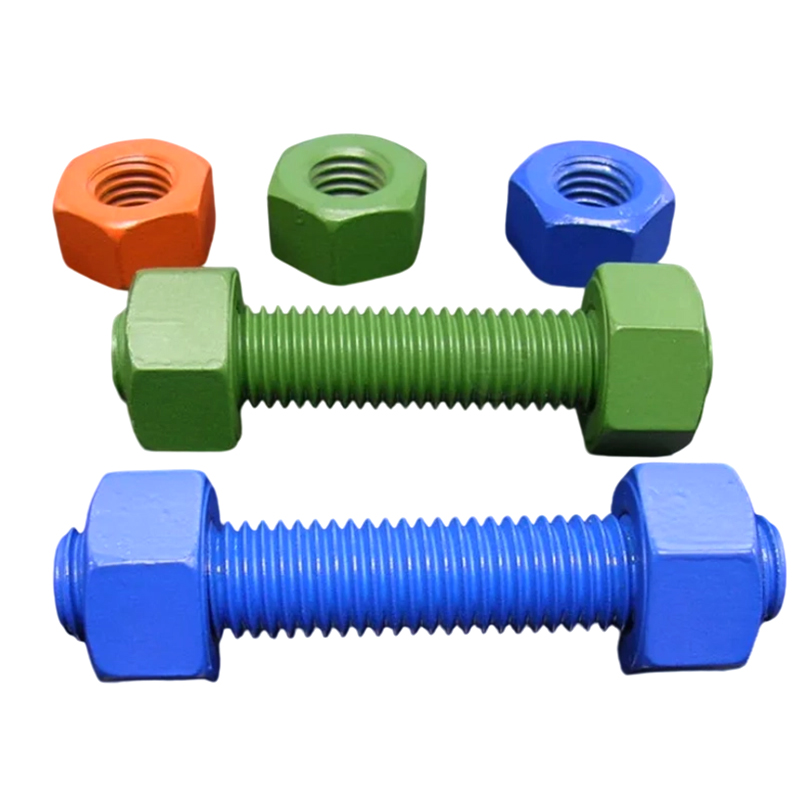 Gewindestangen/Stehbolzen aus legiertem Stahl M27×300, B7, PTFE-/Dacromet-Beschichtung
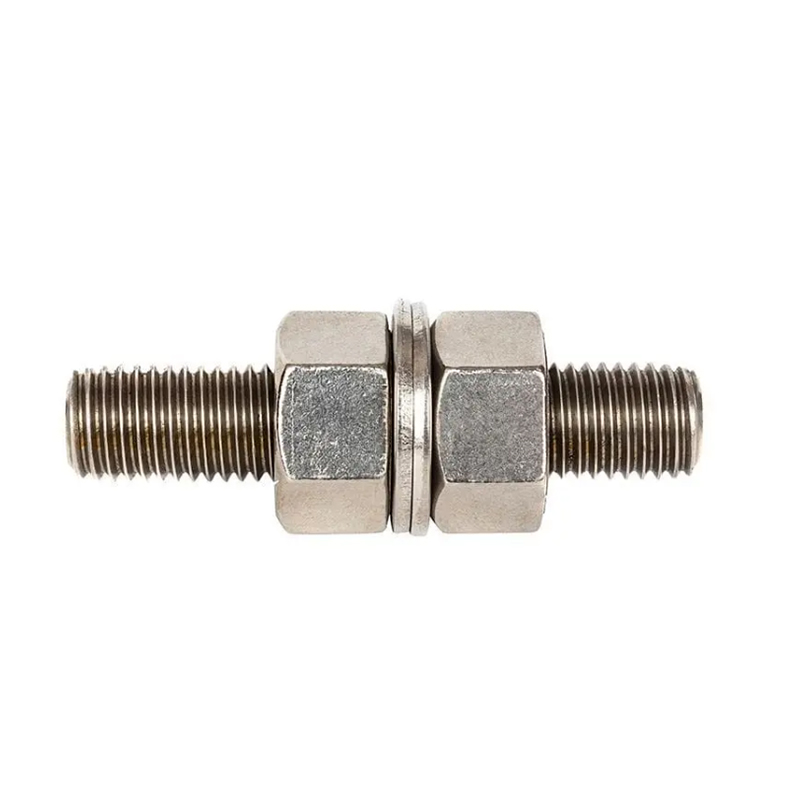 1-8 UNC × 5" Gewindestangen aus legiertem Stahl ASTM A193 B7 / L7
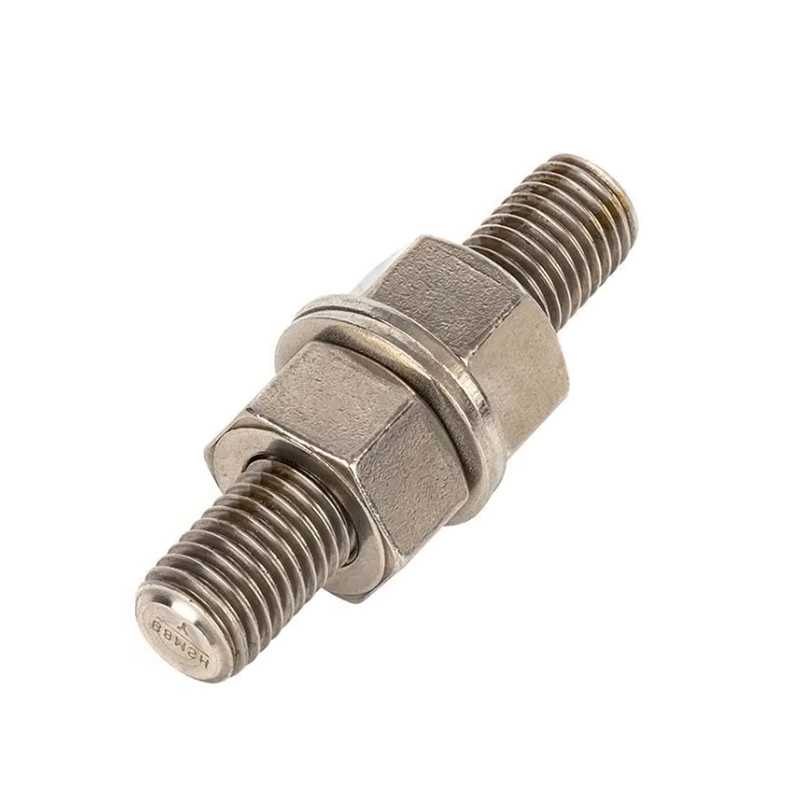 L7 verzinkt/Schwarz/HDG-Oberfläche 3/4*10" Vollgewindestange
 Kontaktinformationen
 Adresse


 English
 中文简体
 Português
 Español
 русский
 عربى