
Inhalt
Während der Materialabnahmephase eines Freileitungsturmfundaments wird der Ankerbolzendurchmesser normalerweise durch die Grundplattengeometrie und nicht durch die Last festgelegt. Wenn ein 1-Zoll-Stab der Güteklasse 36 nur etwa ein Drittel der für die Designerhöhung erforderlichen Ertragskapazität liefern kann, besteht die praktische Lösung selten darin, die Platte erneut zu bohren; es geht darum, dorthin zu ziehen ASTM F1554 Klasse 105 im gleichen Durchmesser. Bei dieser Güteklasse handelt es sich um eine vergütete Ankerschraube aus legiertem Stahl mit einer Mindeststreckgrenze von 105 ksi, was fast der doppelten Streckgrenze der Güteklasse 55 und fast dem Dreifachen der Streckgrenze der Güteklasse 36 entspricht.
Wichtigste Schlussfolgerung: Wenn Ihr Entwurf eine hohe Festigkeit, vorhersehbare Duktilität und eine anerkannte strukturelle Ankerspezifikation erfordert, ist ASTM F1554 Klasse 105 der richtige Standard für schwere Anker. Drei Details entscheiden darüber, ob es wie vorgesehen funktioniert: Die mechanischen Werte fallen über 2 1/2 Zoll Durchmesser ab, der Stab darf nicht geschweißt werden und die Kombination aus Mutter und Unterlegscheibe muss auf die Zugfestigkeit von 125 ksi abgestimmt sein.
Die F1554-Spezifikation umfasst Ankerbolzen mit Kopf, gerade Ankerstangen und gebogene Ankerbolzen. Die Zahl im Sortennamen gibt die garantierte Mindeststreckgrenze in ksi an. Für die Güteklasse 36 wird Kohlenstoffstahl verwendet, für die Güteklasse 55 höherfester Kohlenstoffstahl und für die Güteklasse 105 ein legierter Stahl mit mittlerem Kohlenstoffgehalt, der vergütet wird. Der Unterschied ist metallurgischer und nicht kosmetischer Natur und zeigt sich in jedem Testbericht.
ASTM F1554 Klasse 105 ist von 1/2 Zoll bis zum maximalen Durchmesser erhältlich, der von den mechanischen Tabellen der Norm abgedeckt wird. In der folgenden Tabelle sind die Werte aufgeführt, die ein zertifizierter Prüfbericht erfüllen muss, bevor das Material das Werk verlässt.
105 ksi Mindestertrag
Garantiert im Bereich von 1/2 bis 2-1/2 Zoll; Die „105“ im Notennamen ist ein Versprechen, kein Ziel.
15 % Mindestdehnung
Ausreichende Duktilität zum Biegen, Ausrichten und Spannen ohne Sprödbruch unter normalen Feldbedingungen.
Vergüteter legierter Stahl
Durch die Wärmebehandlung entsteht eine gleichmäßige Struktur aus angelassenem Martensit im gesamten Stababschnitt.
| Eigentum | Durchmesser 1/2 - 2-1/2 Zoll. | Durchmesser über 2 1/2 Zoll. |
|---|---|---|
| Zugfestigkeit, min (ksi) | 125 | 115 |
| Streckgrenze, min (ksi) | 105 | 95 |
| Dehnung in 2 Zoll, min (%) | 15 | 15 |
| Flächenreduzierung, min (%) | 45 | 45 |
| Material- und Wärmebehandlung | Legierter Stahl mit mittlerem Kohlenstoffgehalt, vergütet | |
In der Zeile mit dem Übermaßdurchmesser passieren Spezifikationsfehler. Eine Reihe von Strukturdetails gehen unabhängig vom Durchmesser von einer Streckgrenze von 105 ksi aus, die Norm selbst fordert jedoch niedrigere Werte für Stäbe mit großem Durchmesser. Bestätigen Sie immer den tatsächlichen Durchmesser mit dem Hersteller, bevor Sie ein Mühlenzertifikat akzeptieren.
Die Auswahl einer Sorte ist eine Kosten-gegen-Stärke-Übung. Im folgenden Vergleich werden die drei F1554-Qualitäten so positioniert, dass der tatsächliche Abstand zwischen ihnen sichtbar ist.
| Eigentum | Klasse 36 | Klasse 55 | Grade 105 |
|---|---|---|---|
| Mindeststreckgrenze (ksi) | 36 | 55 | 105 |
| Mindestzugfestigkeit (ksi) | 58 | 75 | 125 |
| Typisches Material | Kohlenstoffstahl | Kohlenstoffstahl, normalized for large sizes | Legierter Stahl, vergütet |
| Schweißverhalten | Mit normalen Vorsichtsmaßnahmen schweißbar | Im Rahmen der Norm schweißbar | Nicht zum Schweißen geeignet |
| Relative Materialkosten | Am niedrigsten | Mäßig | Höchste |
Klasse 36 umfasst leichte Fundamente und temporäre Arbeiten. Güteklasse 55 eignet sich für die meisten gewöhnlichen Säulen-Grundplatten-Anker. Die Güteklasse 105 verdient ihre Prämie, wenn Kippmomente, dynamische Gerätelasten oder begrenzte Grundplattenabmessungen keinen Platz für eine größere Schraube lassen. Da die Zugfestigkeit mit dem Quadrat des Durchmessers skaliert, kann der Wechsel von Güteklasse 55 zu Güteklasse 105 einen 2-1/4-Zoll-Stab bei gleicher Arbeitslast auf etwa 1-3/4 Zoll reduzieren, wodurch die Grundplatte, die Randabstände und die Einbettungstiefe in einem Schritt verkleinert werden.
Note 105 ist nicht einfach nur stärker im allgemeinen Sinne. Durch den Abschreck- und Anlasszyklus entsteht angelassener Martensit, der eine hohe Streckgrenze bietet und gleichzeitig genügend Duktilität zum Biegen ohne Rissbildung beibehält. Die Mindestdehnung von 15 % ist vor Ort von Bedeutung, da Monteure routinemäßig falsch ausgerichtete Ankerstangen in ihre Position zurückfedern oder den oberen Schenkel eines J-Ankers biegen, um ihn an eine Schablone anzupassen.
Ab einem Durchmesser von 2 1/2 Zoll verringert sich ASTM F1554 Grade 105 auf eine Mindeststreckgrenze von 95 ksi und eine Mindestzugfestigkeit von 115 ksi. Wenn bei einem Entwurf ein 3-Zoll-Stab verwendet wird und dennoch von einer Ergiebigkeit von 105 ksi ausgegangen wird, liegt die Verbindung schätzungsweise etwa 10 % über der garantierten Kapazität. Das folgende Balkendiagramm zeigt die Ertragswerte für die gesamte Sortenfamilie.
Mindeststreckgrenze nach F1554-Sorte (ksi)
36
Klasse 36
55
Klasse 55
105
Grade 105
95*
Güteklasse 105 >2-1/2 Zoll.
Die Balkenhöhe wird auf den ksi-Wert skaliert; *Wert gilt ab einem Durchmesser von 2 1/2 Zoll.
Feuerverzinkung nach ASTM A123/A153 ist der gebräuchlichste Korrosionsschutz für Ankerbolzen, da eingebetteter Stahl eine lange Lebensdauer erfordert. Güteklasse 105 ist ein hochfester legierter Stahl, und der Säurereinigungsschritt vor dem Verzinken kann Wasserstoff in den Stahl einbringen. Ein verantwortungsbewusster Hersteller kontrolliert die Beizzeit und die Badtemperatur, und viele Projektspezifikationen sehen nach dem Verzinken eine Überprüfung der Wasserstoffversprödung vor. Eine vollständige Übersicht über Veredelungen und ihre Prozessrisiken finden Sie in unserem Arten der Schraubenoberflächenbehandlung, vollständige Auswahlhilfe .
F1554 Güteklasse 105 muss mit schweren Sechskantmuttern gemäß ASTM A563 Güteklasse DH oder DH3 (ASTM A194 Güteklasse 8 wird ebenfalls anerkannt) und gehärteten Unterlegscheiben gemäß ASTM F436 montiert werden. Eine Standard-Sechskantmutter ist nicht stark genug für eine 125-ksi-Schraube, und wenn die gehärtete Unterlegscheibe weggelassen wird, dringt die Mutter in weicheres Stahlblech ein.
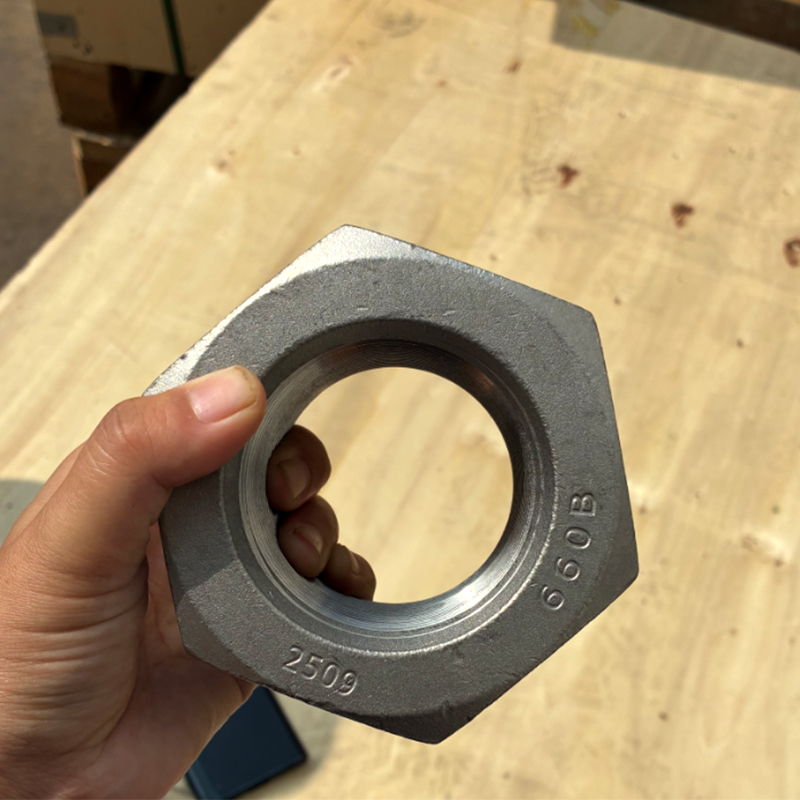 Feuerverzinkte schwere Sechskantmutter für hochfeste Ankerbolzen Diese schwere Sechskantmutter mit feuerverzinkter Beschichtung ist für Ankerbolzen der Güteklasse F1554 der Güteklasse 105 spezifiziert, entspricht der erforderlichen Festigkeit A563 DH oder DH3 und verhindert in Kombination mit gehärteten Unterlegscheiben ein Einklemmen der Mutter. Produkt anzeigen →
Beim Schweißen wird ein vergüteter Stab über seine Anlasstemperatur erhitzt, die wärmebehandelte Mikrostruktur zerstört und eine weiche, schwache Wärmeeinflusszone zurückgelassen. Das F1554-System behandelt Grade 105 daher als rein mechanische Verbindung. Wenn die Ankeranordnung Schweißen erfordert, konstruieren Sie eine Verlängerung der Gewindekupplung oder gehen Sie auf Klasse 55 zurück und befolgen Sie die Schweißvorschriften der Norm.
Die Nachfrage nach Güteklasse 105 richtet sich nach den Bauwerken, die hoch, schlank oder stark belastet sind. Die folgende Verteilung stellt ein typisches Projektportfolio dar; Die tatsächlichen Mischungen variieren je nach Region, aber das Muster ist konsistent: Die Branchen, die sich keinen großen Ankerbolzen leisten können, sind genau diejenigen, die die höchste Qualität vorgeben.
Sendemasten, Hochmastbeleuchtungen und Antennenkonstruktionen setzen Ankerbolzen einer ständigen Spannung durch Windlasten und in seismischen Zonen einem zyklischen Umkippen aus. In Industrieanlagen wird die Güteklasse 105 verwendet, wo auf Rahmengestellen montierte Kompressoren, Mühlen und Brecher wiederholte Lastzyklen auf Fundamenten erzeugen. Brücken und Transportkonstruktionen verwenden es für Schildertragrahmen, Portale und leichte Standards, bei denen die Steifigkeit der Ankerbaugruppe in die dynamische Analyse einfließt. In allen drei Fällen ist das gemeinsame Gewinde das gleiche: Der Bolzendurchmesser ist begrenzt, daher muss die Sorte die Last tragen.
Ankerbolzen gehören zu den kostengünstigsten Elementen in einem Bauplan, doch eine falsche Güteklasse oder ein fehlender Prüfbericht können einen gesamten Bauablauf stoppen. Nutzen Sie die folgenden Schritte als Grundlage Ihrer Kaufspezifikation.
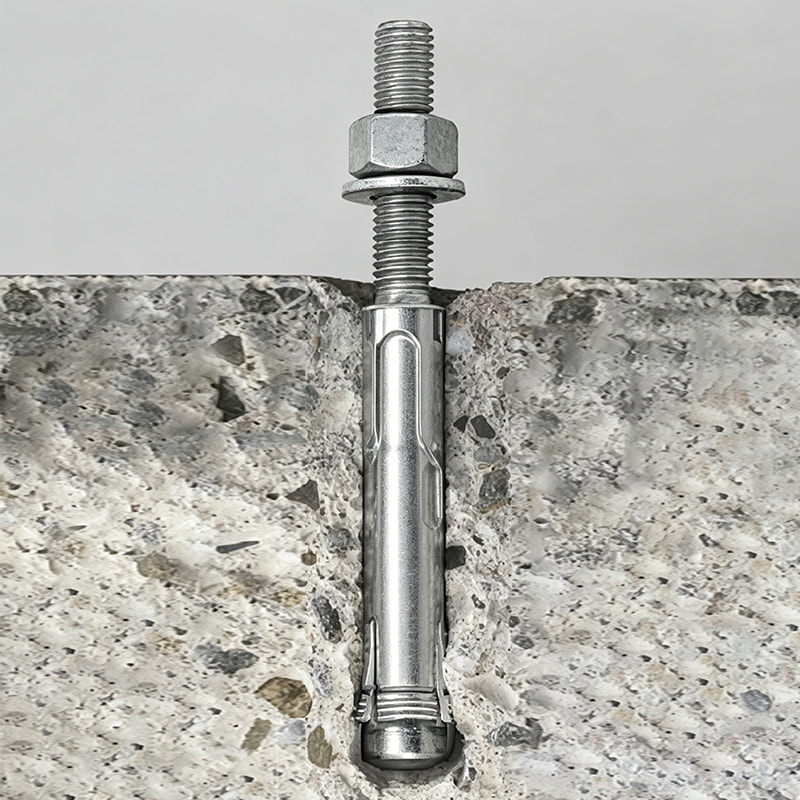 ASTM F1554 feuerverzinkter Ankerbolzen aus Kohlenstoffstahl Ein anpassbarer Ankerbolzen aus F1554 Güteklassen 36, 55 oder 105 mit Feuerverzinkung für Korrosionsbeständigkeit. Es ist von zentraler Bedeutung für die Kaufschritte, die dazu beitragen, kostspielige Montageverzögerungen aufgrund falscher Qualitäten oder fehlender Testberichte zu vermeiden. Produkt anzeigen →
Wenn Sie Hilfe bei der Überprüfung einer Spezifikation anhand einer Projektzeichnung benötigen, senden Sie uns die Zeichnung über das Kontaktseite bevor Sie sich an einen Lieferanten binden. Wir unterstützen regelmäßig Befestigungspakete für Stahlkonstruktionen und für Größen oder kundenspezifische Formen außerhalb des Standardbereichs können wir die OEM/ODM-Produktion direkt besprechen.
Die Eingangskontrolle ist das letzte Qualitätstor, bevor ein Ankerbolzen im Beton verschwindet. Eine kurze Checkliste sorgt dafür, dass die gelieferte Hardware mit der Designabsicht übereinstimmt.
Wenn für ein Projekt erneute Tests erforderlich sind, arbeiten Sie mit dem Hersteller zusammen, um eine Probe aus der Originalwärme zu entnehmen, anstatt vor Ort bezogene Ersatzstoffe zu akzeptieren. Die Einhaltung der Vorschriften nach der Installation hängt von den Aufzeichnungen des Eigentümers ab. Bewahren Sie daher die Mühlenzertifikate zusammen mit den Werkstattzeichnungen und den Aufzeichnungen über das Installationsdrehmoment auf. Diese Datei ist auch der schnellste Konformitätsnachweis während eines Audits.
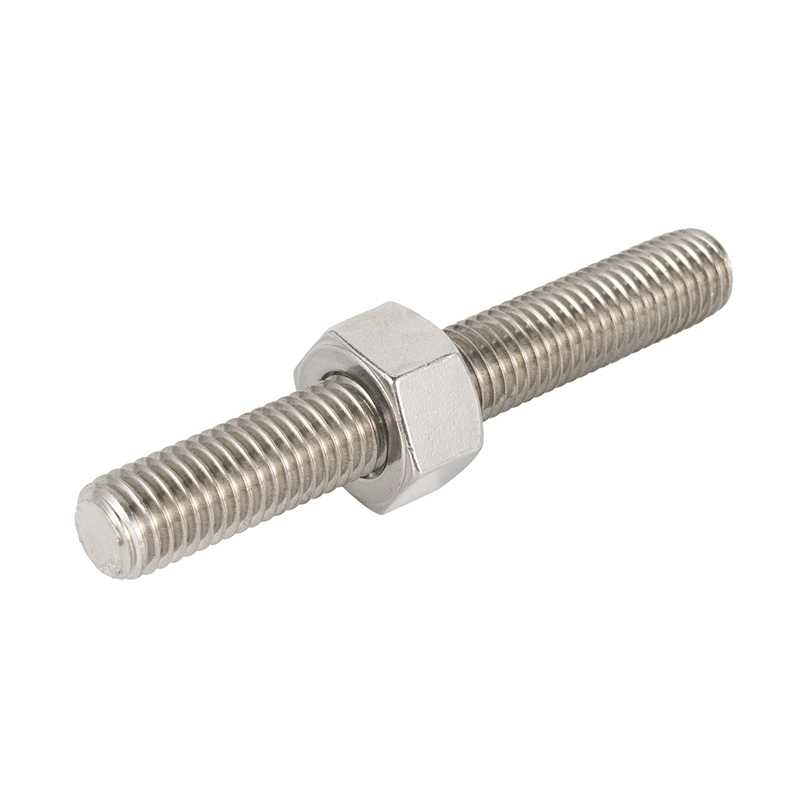 M10×300 Kohlenstoffstahl Güteklasse 8.8, verzinkte Vollgewindestangen
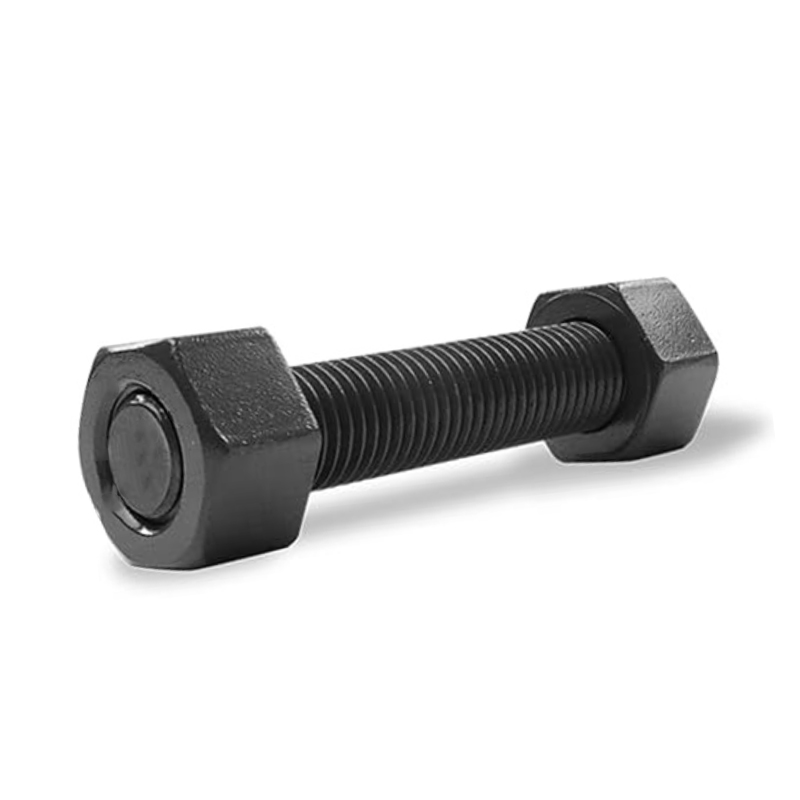 Kohlenstoffstahl M16×300, Güteklasse 8.8, verzinkt/schwarz, Vollgewindestange
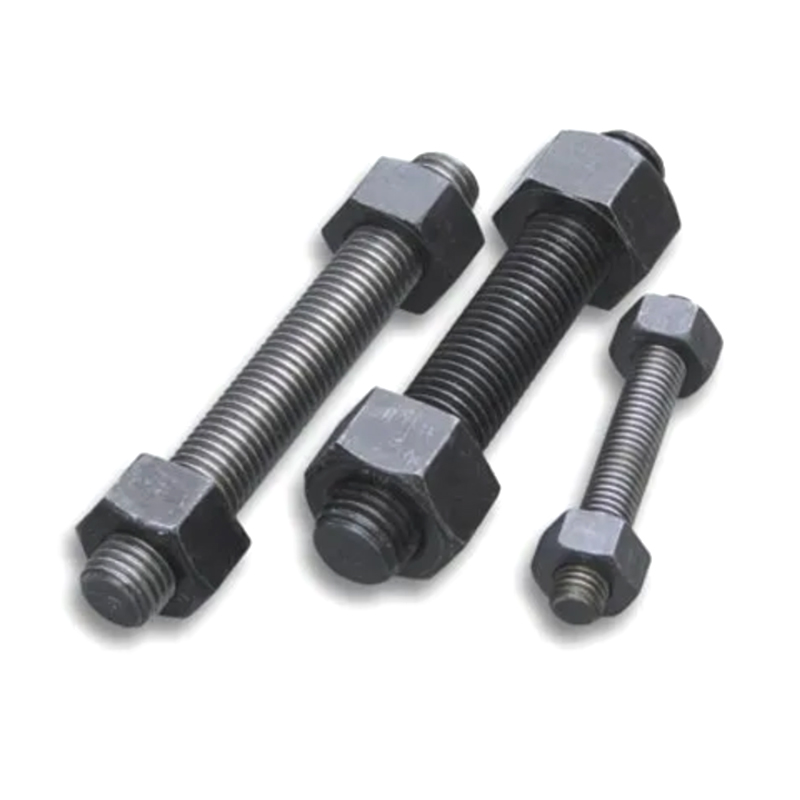 M16×300 Kohlenstoffstahl Güteklasse 8.8 PTFE-Beschichtung (blau) Gewindestangen
1-8 UNC *5" Gewindestangen aus legiertem Stahl ASTM A193 B7
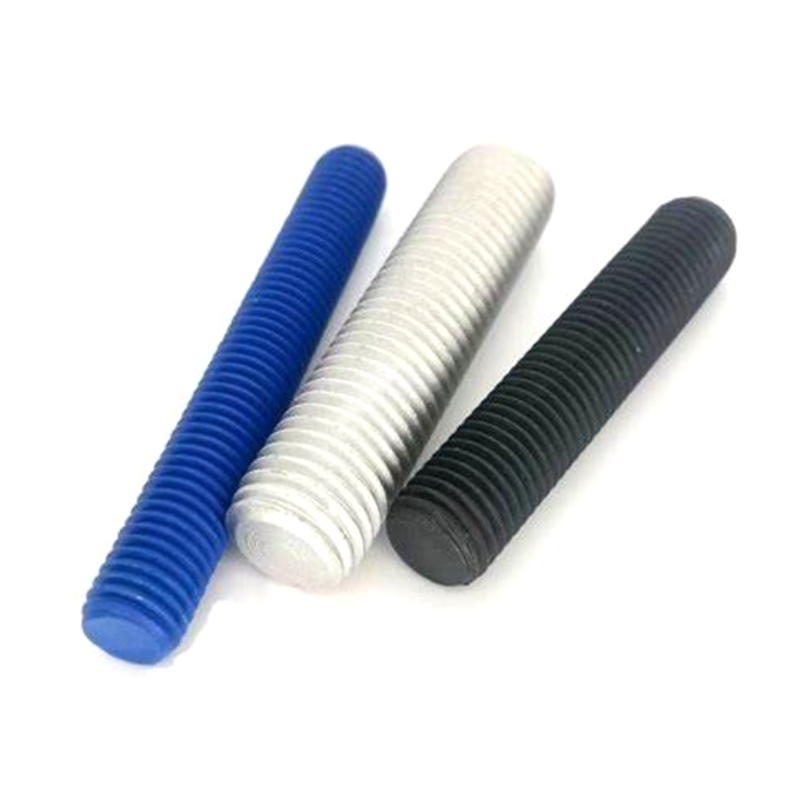 3/4"×10" Gewindestangen aus legiertem Stahl B7, verzinkt / schwarzoxidiert / feuerverzinkt
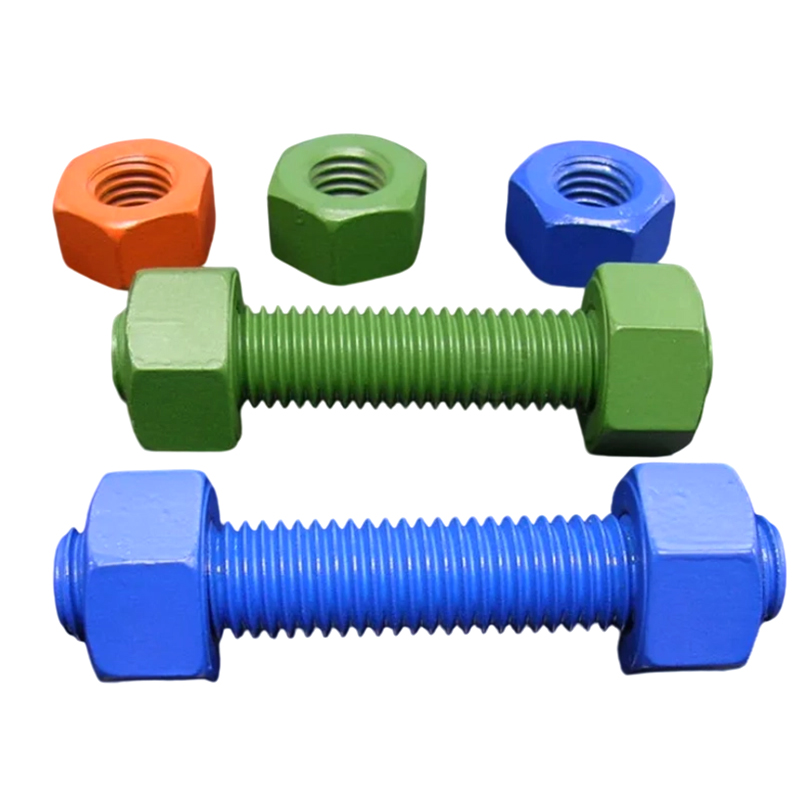 Gewindestangen/Stehbolzen aus legiertem Stahl M27×300, B7, PTFE-/Dacromet-Beschichtung
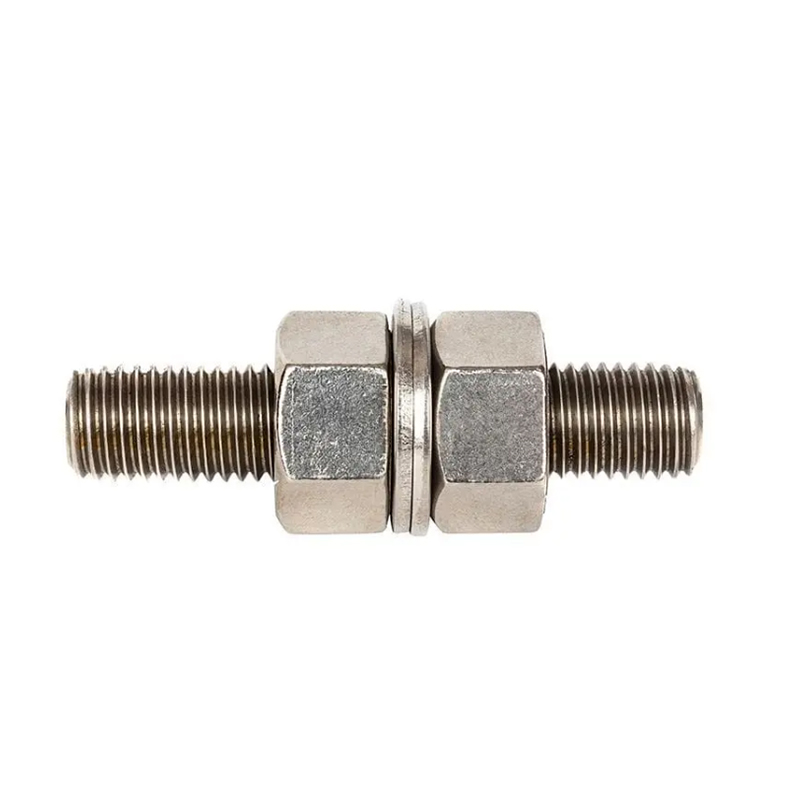 1-8 UNC × 5" Gewindestangen aus legiertem Stahl ASTM A193 B7 / L7
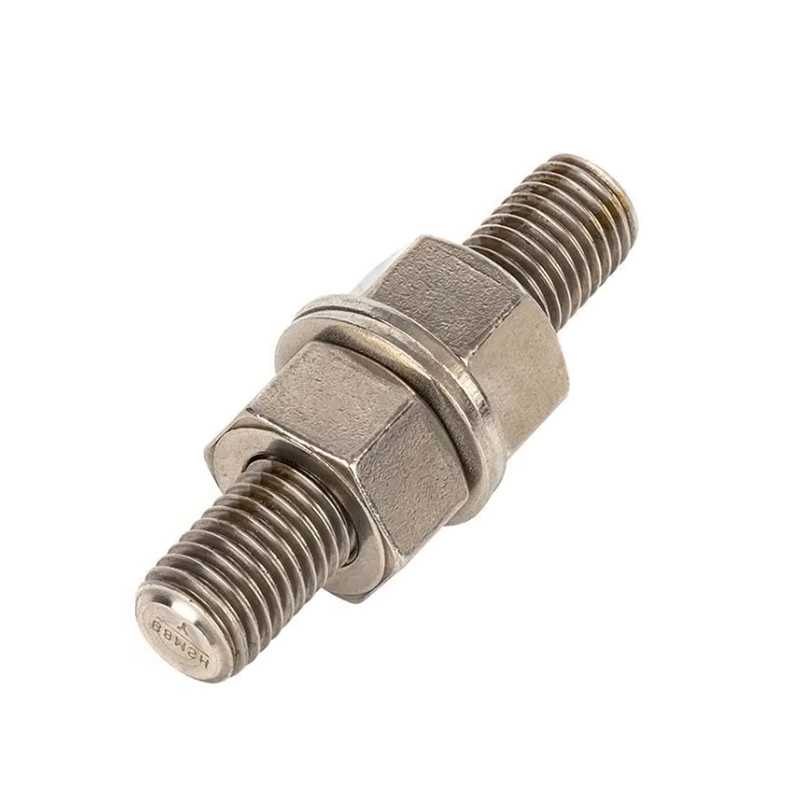 L7 verzinkt/Schwarz/HDG-Oberfläche 3/4*10" Vollgewindestange
 Kontaktinformationen
 Adresse


 English
 中文简体
 Português
 Español
 русский
 عربى